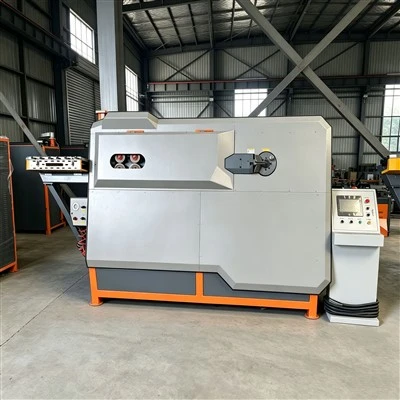
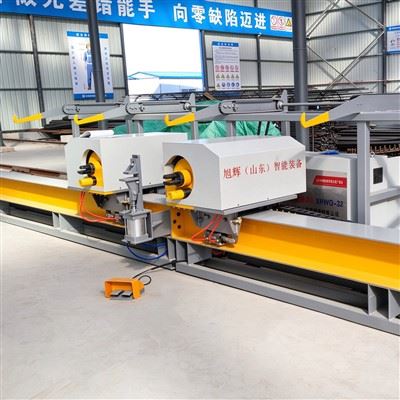
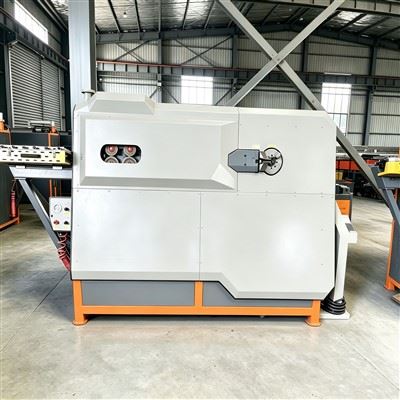
Sebagai peralatan pemprosesan tugas berat dan automatik yang bersepadu dan automatik, gergaji bar keluli, threading, dan pengisaran mesti mengikuti norma -norma semasa operasi, penyelenggaraan, dan pengurusan untuk memastikan operasi selamat peralatan, memanjangkan hayat perkhidmatannya, dan kualiti pemprosesan jaminan. Berikut adalah perkara utama yang perlu diperhatikan:
Penyediaan dan pemeriksaan sebelum beroperasi
Kelayakan dan latihan kakitangan
Pengendali mesti menjalani latihan profesional dan akrab dengan struktur peralatan, prosedur operasi, dan peraturan keselamatan. Ia dilarang sama sekali untuk kakitangan yang tidak berlesen atau bukan - untuk mengendalikan peralatan. Kandungan latihan harus termasuk operasi penutupan kecemasan, logik penetapan parameter, dan diagnosis kesalahan biasa untuk memastikan kecemasan dapat dikendalikan dengan segera.
Pemeriksaan status peralatan
Sebelum memulakan mesin, periksa sama ada semua komponen dihubungkan dengan selamat, terutamanya sama ada pemasangan bahagian -bahagian yang terdedah seperti bilah saw, roda rolling benang, dan roda pengisaran adalah betul, untuk menghalang mereka daripada jatuh semasa operasi kelajuan tinggi -.
Sahkan bahawa sistem pelinciran berfungsi secara normal. Minyak pelincir khas hendaklah ditambah ke bahagian -bahagian utama seperti menggergaji dan mengikat mengikut arahan untuk mengelakkan memakai komponen yang disebabkan oleh pengisaran kering.
Semak sama ada sistem kawalan dan sensor berangka sensitif, dan sama ada peranti kedudukan laser dan sensor keselamatan inframerah ditentukur untuk memastikan bahawa input parameter sepadan dengan pemprosesan sebenar.
Bahan mentah dan persediaan alam sekitar
Bahan mentah untuk mengukuhkan bar mesti memenuhi keperluan pemprosesan, tanpa karat yang teruk, lenturan, atau kekotoran permukaan, untuk mengelakkan pemotongan bahan atau pemprosesan ketepatan pemprosesan yang disebabkan oleh kecacatan bahan.
Bersihkan persekitaran peralatan untuk memastikan tiada pengumpulan serpihan pada konsol operasi dan trek penghantar, bahawa laluan keselamatan tidak terhalang, dan bahawa peralatan pertempuran api - dilengkapi sepenuhnya.
Perkara utama norma semasa operasi
Tetapan parameter dan pemprosesan percubaan
Parameter hendaklah ditetapkan dengan tepat berdasarkan keperluan diameter, bahan, dan pemprosesan bar pengukuhan (seperti spesifikasi panjang dan spesifikasi benang). Apabila pemprosesan untuk kali pertama atau mengubah spesifikasi, pemprosesan percubaan mesti dijalankan untuk memeriksa saiz, ketepatan benang, dan kualiti permukaan produk siap. Hanya selepas mengesahkan bahawa tidak ada kesilapan boleh pengeluaran besar -besaran dijalankan.
Lebih dari - pemprosesan julat dilarang (seperti pemotongan super - bar keluli tebal dengan bilah saw di luar julat reka bentuk) untuk mengelakkan kelebihan peralatan dan kerosakan.
Pelaksanaan perlindungan keselamatan
Semasa pemprosesan, pintu kabin pelindung mesti ditutup. Ia dilarang keras untuk membuka pintu kabin untuk pemerhatian atau sampai ke dalam untuk beroperasi, untuk mengelakkan pemfailan besi dari kecederaan terbang dan mekanikal dari mencubit.
Pengendali mesti memakai peralatan pelindung (topi keledar keselamatan, kacamata, anti - sarung tangan slip, penyumbat telinga). Rambut panjang harus diikat, dan topi rambut harus dipakai untuk menghalangnya daripada ditangkap dalam peralatan.
Jika bunyi, getaran, atau penggera yang tidak normal berlaku semasa operasi, butang berhenti kecemasan harus ditekan dengan segera. Selepas peralatan telah berhenti sepenuhnya, penyebabnya perlu disiasat. Ia dilarang keras untuk mengendalikan peralatan dengan kesalahan.
Penyampaian dan pengendalian bahan
Apabila memuatkan bar keluli, mengendalikannya perlahan -lahan untuk mengelakkan merosakkan trek penyampaian. Untuk bar keluli yang panjang, dua orang harus bekerjasama untuk memindahkan mereka untuk mencegah bahan dari jatuh atau peralatan dari jamming kerana pusat graviti yang tidak stabil.
Produk siap yang diproses harus diangkut tepat pada masanya untuk mengelakkan pengumpulan yang berlebihan pada akhir output, yang boleh menjejaskan pelepasan biasa peralatan.
Penyelenggaraan dan penjagaan harian
Pembersihan dan pemeriksaan biasa
Pada akhir kerja setiap hari, bersihkan pemfailan besi dan debu di permukaan dan di dalam peralatan, terutamanya bahan sisa di ruang gergaji, mekanisme threading, dan kawasan roda pengisaran, untuk mengelakkan pengumpulan yang berlebihan daripada mempengaruhi pelesapan haba atau menyebabkan jamming komponen.
Semak memakai bahagian yang terdedah setiap minggu: Sama ada canggih bilah gergaji tumpul, sama ada benang roda rolling utuh adalah utuh, dan sama ada roda pengisaran mempunyai retak. Apabila haus melebihi had, bahagian harus diganti dalam masa. Apabila menggantikan, gunakan bahagian kilang asal untuk memastikan keserasian dan keselamatan.
Penyelenggaraan pelinciran dan sistem
Merumuskan pelan pelinciran mengikut manual peralatan, dengan kerap menambah minyak pelincir/gris ke bahagian bergerak seperti landasan kereta api, gear, dan galas, dan merekodkan masa dan dos pelinciran.
Semak tahap minyak dan kualiti sistem hidraulik (jika ada) setiap bulan, menambah atau menggantikan minyak hidraulik dalam masa untuk mencegah penyumbatan litar minyak.
Kerap menentukur sistem kawalan dan sensor berangka untuk memastikan kestabilan panjang pemotongan dan ketepatan parameter benang, dan elakkan kesilapan pemprosesan yang disebabkan oleh hanyutan sistem.
Penyelenggaraan sistem elektrik dan kawalan
Pastikan kabinet elektrik baik - ventilasi dan kering untuk mengelakkan kelembapan dan litar pintas. Bersihkan habuk di dalam kabinet setiap bulan.
Semak sama ada wayar dan kabel rosak, sama ada palam dan soket longgar, dan sama ada asas boleh dipercayai untuk mengelakkan kebocoran atau gangguan isyarat.
Pengendalian keadaan khas dan panjang - penyimpanan istilah
Prinsip pengendalian kesalahan
Dalam kes jamming bahan, potong bekalan kuasa terlebih dahulu, dan secara manual mengeluarkan bar keluli yang macet. Jangan secara paksa memulakan peralatan untuk cuba "memecahkan" bahan yang macet, kerana ini boleh merosakkan komponen motor atau penghantaran.
Apabila kecacatan pemprosesan benang berlaku (seperti profil thread yang tidak lengkap), periksa keadaan haus roda rolling benang dan sama ada bahan bar pengukuhan memenuhi piawaian. Jika perlu, susun semula parameter tekanan.
Kerosakan peralatan mesti dikendalikan oleh kakitangan penyelenggaraan profesional. Ia dilarang sama sekali untuk membongkar komponen teras (seperti motor servo dan modul kawalan berangka) tanpa kebenaran.
Long - Keperluan penyimpanan istilah
Jika peralatan akan keluar dari perkhidmatan selama lebih dari 15 hari, semua komponen mesti dibersihkan dengan teliti, anti - minyak karat yang digunakan, dan bahagian -bahagian terdedah dibongkar dan disimpan secara berasingan di tempat yang kering.
Potong bekalan kuasa utama, tutup sumber gas (jika ada), dan tutup peralatan dengan penutup habuk untuk mengelakkan habuk dan kelembapan dari masuk.
Pengurusan dan Rekod - Keeping
Mewujudkan lejar operasi peralatan untuk merekodkan jumlah pemprosesan harian, tetapan parameter, keadaan kesalahan, dan aktiviti penyelenggaraan, memudahkan kebolehkesanan isu -isu kualiti dan perumusan pelan penyelenggaraan. Secara kerap menganjurkan penyelenggaraan peralatan yang komprehensif, menjemput juruteknik dari pengilang untuk menjalankan pemeriksaan profesional, dengan segera mengenal pasti masalah yang berpotensi, dan memastikan operasi stabil jangka panjang - jangka panjang.